Showing posts with label bubut. Show all posts

April 13, 2019

Penggunaan alat perkakas mesin bubut dan pemeliharaannya

Untuk mendapatkan bentuk dan hasil dari proses permesinan mesin bubut , maka perlakuan terhadap komponen yang dikerjakan/diproses oleh  mesin dan alat-alat kerja lainnya kita perlu menerapkan beberapa metode pengerjaan,diantaranya metode mengurangi pengerjaan sayatan, proses penyayatan adalah proses dimana benda kerja harus dibentuk dengan menghilangkan atau memapas serupih-serupih  /geram sehingga berat produk akhirnya selalu lebih kurang dari berat bahan semula. Jika penyayatan terlalu banyak untuk menghasilkan bentuk akhir  harus ada perndahuluan pengerjaan seperti : di cor, digiling, ditempa, dan lainnya, sehingga kehilangan bahan ini dapat dikurangi.

Proses penyayatan sering memakan waktu yang banyak dan untuk itu sering diperlukan perkakas-perkakas yang mahal, oleh sebab itu hasil produk yang dilakukan dengan banyak penyayatan akan lebih mahal dibandingkan dengan yang sedikit penyayatannya.

Bila dari produksinya diperlukan persyaratan-persyaratan yang tinggi, alat-alat perkakas harus memenuhi syarat-syarat minimum tertentu, oleh sebab itu pemeliharaan yang layak sangat diperlukan.
Penggunaan alat perkakas mesin bubut dan pemeliharaannya
Persyaratan umum yang harus dimiliki oleh sebuah alat perkakas diantaranya:

Produksi yang tinggi
Ketelitian yang cukup.
Daya guna yang tinggi

Pemeliharaan mesin

Adapun dari kemungkinan adanya kekeliruan yang memungkinkan mengakibatkan rusaknya mesin perkakas harus dilakukan adanya penggunaan dan pemeliharaan  alat-alat perkakas, pada dasarnya terdapat dua jenis pemeliharaan yaitu:

Preventif (pencegahan kerusakan dan keausan)
Didalam pelaksanaannya Preventif (pencegahan kerusakan dan keausan) terdapat beberapa pedoman yang umum dilaksanakan baik sebelum, dan sesudahnya proses pekerjaan.diantaranya:
  • Harus menjaga supaya  perkakas – perkakas tangan dan mesin harus tetap bersih.
  • Menyimpan kelengkapan yang dipakai dalam keadaan bersih jika itu merupakan kelengkapan mesin yang bersangkutan.
  • Memeriksa alat-alat perkakas secara teratur dari kemungkinan terjadinya adanya kerusakan.
  • Menyimpan alat bantu perkakas seperti kunci, jangka sorong, micrometer dsb, berada pada tempat terpisah dari mesin ketika proses pekerjaan.
  • Melumasi perkakas pada aktunya, sesuai schedule masing-masing alat perkakas.
  • Mengganti atau memperbaiki alat perkakas  yang terlihat rusak.
  • Selalu mengusahakan perkakas sayat yang tajam untuk mengurangi gesekan yang besar, penggunaan perkakas sayat yang tumpul mengakibatkan pembebanan besar pada poros poros bantalan, batang ulir dan mur mur dari mesinnya.
Korektif (tindakan setelah timbulnya kerusakan)
Korektif merupakan hal yang harus dihindari karena akan membuat banyak kehilangan waktu dan biaya, untuk menghindari ini point pencegahan preventif sangat diperlukan konsistensi dari semua pekerjaan.

Peraturan keamanan dan keselamatan sangat diperlukan terutama pada bagian bagian yang berputar, sambungan sambungan listrik, bila perlu pakailah kaca pengaman.
Usahakan supaya jalan jalan tidak terhalang oleh bahan, peti peti dsb,
Menyiapkan peralatan keselamatan dan P3K, obat-obatan dan lainnya.


April 08, 2019

Alat pemegang pahat bubut Tool holder and tool post

Alat pemegang pahat bubut
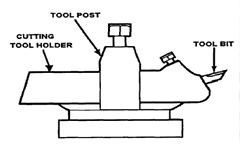
Sebuah mesin bubut umumnya dilengkapi dengan pemegang pahat/pisau, ada beberapa bagian pemegang   pada mesin bubut (lihat gambar) diantaranya: Tool post, tool holder,


Tool  holder adalah pemegang pisau/tool bit sedangkan tool post adalah pemegang tool holder, namun bisa juga tool post memegang langsung tool bit tanpa tool holder.


Alat pemegang pahat bubut  Tool holder and tool post

gambar 1. Alat pemegang pahat bubut tanpa tool holder.


Alat pemegang pahat bubut  Tool holder and tool post

gambar 2. Alat pemegang pahat bubut tanpa tool holder.


Beberapa alat standar pemegang pahat adalah : Tool post pertama memakai system tunggal pisau dengan pemegang tunggal banyak waktu yang hilang pada waktu penukaran pahat pahat bubut, namun dalam perkembangannya dibuat pemegang pahat berjumlah empat biasa disebut pemegang pahat revolver,pemegang pahat ini dibuat sedemikian rupa sehingga pahat pahatnya selalu dapat dikembalikan kepada kedudukan semula secara cepat. 
Alat pemegang pahat bubut  Tool holder and tool post


gambar 3. Alat pemegang pahat bubut tunggal

Oleh karena adanya empat buah pahat bubut kadang kadang belum cukup, banyak mesin bubut modern mempunyai kemungkinan untuk menempatkan pemegang pahat yang keua pada bagian belakang dari eretan lintangnya, ini dapat merupakan sebuah kepala revolver (lihat gambar), atau sebuah pemegang pahat majemuk.

Kadang kita tempatkan sebuah pemegang pahat majemuk dengan sejumlah besar pahat, baik di bagian depan maupun di bagian belakang di atas eretan lintang.


Alat pemegang pahat bubut  Tool holder and tool post


gambar 4. Alat pemegang pahat bubut majemuk


Tool holder dirancang pada mesin bubut denga berbagai ukuran, dirancang cukup kuat untuk keperluan proses operasi, dengan keamana yang baik. Pemegang alat standar untuk kecepatan tinggi alat pemotong baja memiliki slot persegi dibuat sesuai standar ukuran pisau. Umumnya dengan ukuran; 1/4-inch, 5/16 inci, 3/8 inci, ½ inci dan yang lebih besar, dengan berbagai model dan ukuran berbeda yang diproduksi produsen

Contoh perhitungan waktu permesinan bubut

1. Sebuah batang baja stainless silindris dengan panjang L = 150 mm, diameter D0 = Ø 12 mm 
akan dibubut menjadi ukuran  Diameter Df= Ø 11 mm 
Putaran mesin N = 400 rpm
dan alatnya Bepergian dengan kecepatan aksial  u= 200 mm / menit
hitung:
a.    Kecepatan pemotongan V (maksimum dan minimum)
b.    Rata –rata bahan yang di buang Rt
c.    Waktu pemotongan t
d.    Daya yang dibutuhkan jika daya unit diperkirakan 4 ws / mm3

 perhitungan waktu permesinan bubut

Gambar 1

Solusi :
a.    Kecepatan pemotongan maksimum (Vmax) berada pada diameter luar D0 , dan diperoleh:
V = π.D0.N
Vmax = ( π ) (12) (400) = 15072 mm / menit
Kecepatan pemotongan minimum (Vmin) pada diameter dalam Df adalah
Vmin = ( π ) (11) (400) = 13816 mm / menit
b.    Dari informasi yang diberikan, kedalaman potong adalah
D = (12 - 11) / 2 = 0,5 mm
Dan pemakanannya
f = υ / Ν
f = 200/400 = 0,5 mm / rev
Sehingga pembuangan material dihitung sebagai
Rt        = ( π ) (Drata2) (d) (f) (N)
= ( π ) (11,5) (0,5) (0,5) (400) 
= 3611 mm3/ Menit = 60,2 mm3/ detik
c.    Waktu pemotongannya adalah
t = l / (f. N)
  = (150) / (0,5) (400)
  = 0,75 menit
d.    Daya yang dibutuhkan adalah
Daya = (4) (60,2) = 240,8 W

2. Bagian yang ditunjukkan pada gambar di bawah ini akan diubah dalam dua langkah pemesinan. Pada langkah pertama panjang (50 + 50) = 100 mm akan Berkurang dari Ø100 mm menjadi Ø80 mm dan pada langkah kedua panjang 50 mm akan berkurang dari Ø80 mm menjadi Ø60mm . 
Hitung waktu pemesinan total yang dibutuhkan  T  dengan kondisi pemotongan berikut:
Kecepatan Pemotongan V = 80 m / menit ,
Pemakanan  f = 0,8 mm / rev ,
Kedalaman potongan = 3 mm 

 perhitungan waktu permesinan bubut

Gambar 2

SOLUSI :
V = 80 m / menit
f = 0,8 mm / rev
Pembubutan akan dilakukan dalam 2 langkah. Pada langkah pertama panjang (50 + 50) = 100 mm akan dikurangi dari Ø100 mm menjadi Ø80 mm dan pada langkah kedua panjang 50 mm akan berkurang dari Ø80 mm menjadi Ø60 mm.
Langkah pertama : pembubutan dari Ø100 mm menjadi Ø80 mm
N = (1000.V) / (π.D)
   = (1000.80) / (π.100)
   = 225 rpm
Jumlah pemakanan Drata2= (Ø 100 – Ø 80) / ( 2 . 3mm)
         = 3,3  ~ dibulatkan  4 kali pemakanan
Waktu yang dibutuhkan  t  :
t1 = L  /  (f. N)
  = 100 mm / (0,8 . 225) 
  = 0,49 menit
t1 = 0,49 menit . 4
   =  1.96 menit
Langkah kedua : pembubutan dari Ø80 mm menjadi Ø60 mm :
N = (1000.V) / (π.D)
   = (1000.80) / (π.80)
   = 318 rpm
Jumlah pemakanan Drata2= (Ø 80 – Ø 60) / ( 2 . 3mm)
         = 3,3  ~ dibulatkan  4 kali pemakanan
Waktu yang dibutuhkan  t  :
t 2= L  /  (f. N)
  = 50 mm / (0,8 . 318) 
  = 0,19 menit
t 2= 0,19 menit . 4
   =  0,78 menit
Tota waktu yang dibutuhkan : T
T = 1,96 + 0,78
   =  2,74 menit

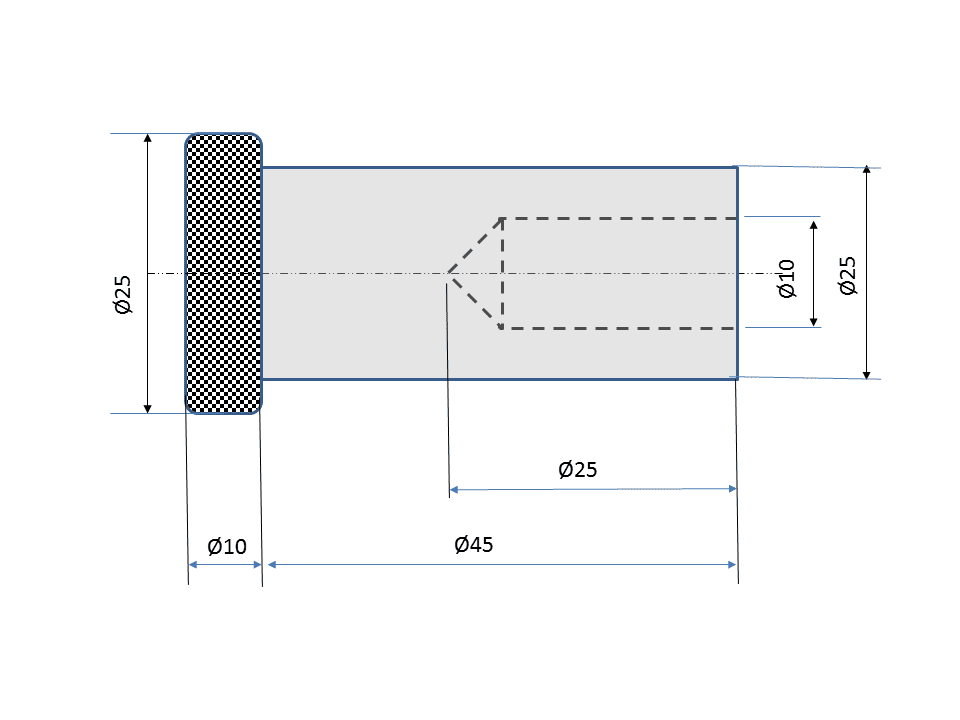
3. Kombinasi pembubutan, pengeboran, dan pengkartelan :
Poros yang ditunjukkan pada gambar di bawah ini mempunyai diameter Ø 25mm . 
Hitunglah
Waktu pemesinan ?
jika            V =  60 m / menit ,
fpembubutan  =  0.2mm / rev ,
fpengeboran  =  0,08 mm / rev 
fpengkartelan  =  0,3 mm / rev .

 perhitungan waktu permesinan bubut
Gambar 3


SOLUSI :
Langkah 1
Waktu Perataan muka  (T1) :
L = Ø 25 / 2
   =  12,5 mm
N = (1000.V) / (π.D)
   = (1000.60) / (π.25)
   = 764 rpm
Waktu pembubutan muka dua muka (bagian depan dan belakang)  :
t1 = L  /  (f. N)
  = 12,5 mm / (0,2 . 764) 
  = 0,082 menit
t1 = 0,082 menit . 2
   =  0.164 menit

Langkah 2
Waktu Pembubutan diameter dari Ø 25 menjadi Ø 20  (t2) :
t2 = L  /  (f. N)
  = 45 mm / (0,2 . 764) 
  = 0,29 menit

Langkah 3
Pengeboran lubang Ø 10
N = (1000.V) / (π.D)
   = (1000.60) / (π.10)
   = 1910 rpm
t3 = L  /  (f. N)
  = 25 mm / (0,08 . 1910) 
  = 0,16 menit

Langkah 4
Pengkartelan 
N = (1000.V) / (π.D)
   = (1000.60) / (π.25)
   = 764 rpm
t4 = L  /  (f. N)
  = 10 mm / (0,08 . 764) 
  = 0,04 menit

Total waktu permesinan Ttot:
Ttot  =  0.164  + 0,29 + 0,16 + 0,04
       = 0,65 menit